Phay Góc Góc Vuông, Nghiêng, Chamfer Là Gì?
Liên hệ
Quận 12, Tân Thới Hiệp
Trong quá trình gia công, dao phay quay trục chính và thực hiện chuyển động tương đối với phôi để loại bỏ vật liệu theo biên dạng yêu cầu. Tuỳ vào kết cấu chi tiết, kỹ thuật này có thể được thực hiện bằng dao phay góc chuyên dụng, dao phay ngón kết hợp đường chạy dao thích hợp hoặc phương án gá đặt có điều chỉnh góc. Thực tế, khái niệm phay góc đôi khi còn được sử dụng theo nghĩa rộng, bao gồm gia công vai vuông 90 độ và vát mép chamfer. Tuy nhiên, đây là những dạng hình học cần được phân biệt khi lựa chọn phương pháp cắt gọt.
Phân biệt góc vuông, góc nghiêng và góc chamfer
Đều là gia công góc nhưng mục đích gia công và điểm cần lưu ý lại khác nhau khá rõ.
Phay góc vuông:
Phay góc vuông thường được hiểu là quá trình tạo hai bề mặt giao nhau với góc 90 độ. Trong gia công CNC, dạng này thường gặp ở vai vuông, bậc, thành hốc hoặc các biên dạng cần duy trì độ vuông góc giữa những bề mặt liên quan.
Để gia công, người vận hành có thể sử dụng dao phay ngón đầu bằng hoặc dao phay vai vuông 90 độ, tuỳ kích thước và vị trí cần cắt. Đối với những chi tiết có yêu cầu lắp ghép, độ vuông góc giữa các mặt cần được kiểm tra theo chuẩn kỹ thuật trên bản vẽ.
Đặc điểm dao phay góc vuông:
Mặc dù đều liên quan đến hình học góc trên chi tiết gia công, ba dạng góc này khác nhau về hình dáng, mục đích sử dụng và cách lựa chọn dao cụ.
Phay góc vuông
Phay góc vuông thường được hiểu là quá trình tạo hai bề mặt giao nhau với góc danh nghĩa là 90 độ. Trong gia công CNC, dạng này thường gặp ở vai vuông, bậc thành hốc hoặc các biên dạng cần duy trì độ vuông góc giữa những bề mặt liên quan.
Để gia công, người vận hành có thể sử dụng dao phay ngón đầu bằng hoặc dao phay vai vuông 90 độ, tuỳ kích thước và vị trí cần cắt. Đối với những chi tiết có yêu cầu lắp ghép, độ vuông góc giữa các mặt cần được kiểm tra theo chuẩn kỹ thuật trên bản vẽ.
Đặc điểm của phay góc vuông:
- Tạo góc danh nghĩa 90 độ giữa hai bề mặt
- Thường dùng trong gia công vai, bậc, hốc và chi tiết lắp ghép
- Chú trọng độ vuông góc, kích thước và chất lượng bề mặt
Một điểm cần chú ý là góc trong của hốc gia công bằng dao phay trụ thường để lại bán kính do hình dạng dao. Vì vậy không nên mặc định mọi góc trong đều có thể được phay sắc tuyệt đối bằng dao phay ngón thông thường.
Phay góc nghiêng:
Khác với phay góc vuông, phay góc nghiêng tạo ra bề mặt có góc nghiêng xác định so với mặt hoặc trục chuẩn trên bản vẽ. Góc này được lựa chọn dựa trên chức năng và kết cấu của chi tiết, không giới hạn ở một giá trị cố định.
Phay góc nghiêng thường xuất hiện trong gia công mặt dẫn hướng, rãnh chữ V, rãnh đuôi én, đồ gá và một số biên dạng khuôn mẫu. Tuỳ điều kiện máy, người vận hành có thể sử dụng dao phay góc đơn, dao phay góc kép, dao phay định hình hoặc dao phay cầu kết hợp chiến lược gia công bề mặt 3D.
Đối với những bề mặt nghiêng phức tạp, máy CNC nhiều trục có thể hỗ trợ điều chỉnh hướng tiếp cận của dao. Tuy nhiên, không phải mọi bề mặt nghiêng đều bắt buộc phải sử dụng máy 4 hoặc 5 trục.
Đặc điểm của phay góc nghiêng:
- Tạo bề mặt nghiêng theo góc thiết kế
- Phù hợp với mặt dẫn hướng, rãnh V, rãnh đuôi én và biên dạng đặc biệt
- Cần kiểm soát hướng dao, góc nghiêng và độ chính xác của đường chạy dao.
Khi gia công, cần phân biệt góc nghiêng của bề mặt chi tiết với góc vào dao của lưỡi cắt. Hai thông số này có ý nghĩa kỹ thuật khác nhau và không thể thay thế cho nhau.
Phay góc chamfer
Phay góc chamfer hay còn gọi là phay vát mép, đây là phương pháp tạo một mặt vát tại vị trí giao nhau của hai bề mặt. Mục đích thường là loại bỏ cạnh sắt, giảm ba via và tạo hình dạng mép phù hợp với yêu cầu lắp ráp.
Chamfer có thể được xem là một trường hợp cụ thể của gia công mặt nghiêng, nhưng thường chỉ tác động lên một vùng hẹp dọc theo cạnh chi tiết. Góc vát 45 độ được sử dụng phổ biến, bên cạnh những góc khác như 30 độ hoặc 60 độ tuỳ yêu cầu bản vẽ và thiết kế dao. Trong gia công CNC, dao phay vát mép chuyên dụng thường được sử dụng để tạo chamfer ở cạnh ngoài, cạnh trong hoặc miệng lỗ.
Đặc điểm của phay chamfer:
- Tạo mặt vát nhỏ tại cạnh chi tiết
- Hỗ trợ loại bỏ cạnh sắc và ba via
- Có thể cải thiện khả năng dẫn hướng khi lắp ghép
- Cần chọn đúng góc dao và kích thước vát theo bản vẽ.
Cần phân biệt chamfer và dao góc R. Chamfer tạo mặt vát, thường là mặt phẳng, trong khi bo R tạo bề mặt cong có bán kính xác định.
Bảng so sánh góc vuông, góc nghiêng và góc chamfer
Để lựa chọn phương pháp gia công phù hợp, có thể xem xét sự khác nhau giữa ba dạng góc qua bảng dưới đây:
Tiêu chí | Góc vuông | Góc nghiêng | Góc chamfer |
Hình dạng | Hai mặt giao nhau ở 90° | Mặt phẳng có góc nghiêng theo thiết kế | Mặt vát tại cạnh chi tiết |
Góc đặc trưng | 90° | Theo bản vẽ | Thường 45°, có thể là góc khác |
Mục đích | Tạo vai, bậc, mặt định vị | Tạo mặt nghiêng, rãnh hoặc biên dạng | Vát mép, loại bỏ cạnh sắc |
Dao thường dùng | Dao phay ngón đầu bằng, dao phay vai vuông | Dao phay góc, dao phay cầu hoặc dao định hình | Dao phay vát mép |
Ứng dụng | Chi tiết máy, hốc, vai lắp ghép | Đồ gá, khuôn mẫu, rãnh V, rãnh đuôi én | Mép chi tiết, cạnh lỗ, vị trí lắp ráp |
Yêu cầu kiểm soát | Độ vuông góc và kích thước | Góc nghiêng và chất lượng mặt | Góc vát và kích thước mép vát |
Sự khác biệt nằm ở yêu cầu hình học cần tạo ra. Phay góc vuông chú trọng mối quan hệ vuông góc giữa các bề mặt, phay góc nghiêng tập trung vào độ nghiêng theo thiết kế, còn chamfer chủ yếu xử lý hình dạng của cạnh.
Các phương pháp phay góc phổ biến
Tuỳ theo dạng góc, vật liệu có khả năng của máy, có nhiều phương pháp gia công khác nhau. Mỗi phương pháp có ưu điểm riêng về khả năng tiếp cận bề mặt, độ linh hoạt và yêu cầu thiết lập.
Phay góc bằng dao phay góc chuyên dụng
Đây là phương pháp sử dụng dao được thiết kế với lưỡi cắt có hình dạng góc xác định. Dao phay góc đơn có vùng cắt nghiêng ở một phía, trong khi dao phay góc kép có hai bề mặt cắt nghiêng tạo thành biên dạng chữ V.
Loại dao này phù hợp khi cần gia công rãnh góc hoặc biên dạng có hình học tương ứng với dao. Với các rãnh đuôi én, cần lựa chọn dao có kích thước và hình dạng phù hợp để tiếp cận vùng cắt.
Ưu điểm của phương pháp là có thể tạo biên dạng hình học của lưỡi cắt. Tuy nhiên tính linh hoạt sẽ phụ thuộc vào góc dao, kích thước dao và không gian gia công thực tế.
Phay góc bằng dao phay ngón CNC
Dao phay ngón được sử dụng rộng rãi khi tạo vai vuông, bậc và thành hốc. Với dao đầu bằng, phần lưỡi cắt ở đầu và thân dao hỗ trợ gia công các bề mặt đáy và thành theo chiến lược thích hợp.
Đối với mặt nghiêng, dao phay ngón cũng có thể được sử dụng khi kết hợp đường chạy dao và phương án gá đặt phù hợp. Tuy nhiên, việc tạo mặt nghiêng bằng nhiều lượt cắt cần được tính toán để hạn chế các vết chuyển tiếp giữa đường chạy dao. Phương pháp này có tính linh hoạt cao, nhưng cần lựa chọn đường kính, chiều dài dao và chế độ cắt theo điều kiện gia công.
Phay góc bằng dao phay cầu
Dao phay cầu có phần đầu cắt dạng bán cầu, thường được sử dụng để gia công bề mặt 3D, mặt nghiêng và biên dạng cong phức tạp. Trong quá trình gia công, dao di chuyển theo những đường chạy được lập trình để tạo hình bề mặt mong muốn. Khoảng cách giữa các đường chạy dao ảnh hưởng đến chiều cao nhấp nhô còn lại trên bề mặt.
Vì vậy khi phay tinh mặt nghiêng bằng dao cầu, cần thiết lập bước ngang phù hợp với bán kính dao và yêu cầu độ nhám, đồng thời chú ý vị trí tiếp xúc thực tế của lưỡi cắt.
Phay vát mép bằng dao chamfer
Đối với những cạnh cần vát theo kích thước xác định, dao chamfer thường là lựa chọn phù hợp. Lưỡi cắt của dao được thiết kế theo góc vát, giúp tạo mặt nghiêng dọc cạnh chi tiết. Tuỳ cấu tạo dao, phương pháp này có thể ứng dụng cho mép ngoài, mép trong hoặc những vị trí cần loại bỏ ba via.
Khi lập trình, người vậnn hành cần kiểm tra vị trí dao, chiều sâu cắt và kích thước mép vát. Việc lựa chọn đúng góc dao không đồng nghĩa với việc tự động đạt đúng kích thước chamfer nếu vị trí đường chạy dao chưa chính xác. Ngoài ra, với những chi tiết có bề mặt nghiêng khó tiếp cận, phương pháp gá nghiêng phôi hoặc gia công định hướng trên máy nhiều trục cũng có thể được áp dụng.
Lỗi thường gặp khi phay góc và cách khắc phục
Trong thực tế, sai lệch khi gia công góc có thể xuất phát từ dao cụ, đồ gá, chế độ cắt hoặc quá trình lập trình. Việc nhận diện đúng nguyên nhân sẽ giúp hạn chế việc điều chỉnh.
1. Góc gia công không đúng kích thước thiết kế: Sai lệch góc có thể liên quan đến thiết lập hệ tọa độ, độ chính xác của đồ gá, hình học dao hoặc chương trình gia công.
Cách khắc phục: Kiểm tra lại góc quy định trên bản vẽ, phương án gá đặt và thông số dao trong phần mềm CAM. Sau khi gia công thử, đo kiểm góc bằng dụng cụ phù hợp trước khi tiếp tục sản xuất.
2. Bề mặt phay góc xuất hiện vết rung: Rung động có thể hình thành khi dao nhô ra quá dài, hệ thống gá kẹp thiếu độ cứng vững hoặc chế độ cắt chưa phù hợp. Hiện tượng này thường để lại các vết sóng trên bề mặt và có thể làm giảm tuổi thọ dao.
Cách khắc phục: Rút ngắn chiều dài dao nhô ra nếu điều kiện cho phép, kiểm tra độ chắc chắn của phôi và cán dao. Đồng thời, điều chỉnh chiều sâu cắt, lượng tiến dao và tốc độ cắt dựa trên tình trạng rung thực tế.
3. Mép gia công xuất hiện ba via: Ba via thường hình thành tại vị trí lưỡi cắt rời khỏi vật liệu, đặc biệt khi dao bị mòn hoặc điều kiện cắt không phù hợp với tính chất vật liệu.
Cách khắc phục: Kiểm tra tình trạng lưỡi cắt, điều chỉnh hướng chạy dao và chế độ cắt. Nếu bản vẽ cho phép, có thể bổ sung nguyên công vát mép hoặc phá ba via phù hợp.
4. Kích thước chamfer không đồng đều: Kích thước mép vát có thể thay đổi do sai lệch vị trí dao, gá đặt không ổn định hoặc bề mặt chuẩn chưa được kiểm soát. Tình trạng dao đảo cũng có thể ảnh hưởng đến chất lượng gia công.
Cách khắc phục: Kiểm tra độ đảo dao, bù chiều dài và bán kính dao, đồng thời rà soát vị trí đường chạy dao so với biên dạng thực tế. Nên đo kích thước mép vát tại nhiều vị trí nếu chi tiết có yêu cầu đồng đều cao.
5. Phoi bám hoặc bị cắt lại trên bề mặt: Phoi tích tụ tại rãnh hoặc vùng cắt có thể khiến dao tiếp tục cắt vào phoi, gây xước bề mặt và làm tăng nguy cơ sứt mẻ lưỡi cắt
Cách khắc phục: Lựa chọn dao có hình học rãnh thoát phoi phù hợp, kiểm tra hướng tưới nguội hoặc phương án thổi phoi. Với các hốc sâu, có thể xem xét chia nhỏ chiều sâu cắt và điều chỉnh đường chạy dao để cải thiện khả năng thoát phoi.
CNC Ánh Kim hiện đang cung cấp đa dạng các dòng dao phay CNC như dao phay cầu, dao phay ngón, dao phay vát mép, dao phay góc R,… đáp ứng nhu cầu gia công nhiều loại vật liệu và biên dạng chi tiết khác nhau. Với hơn 15 năm kinh nghiệm trong ngành cơ khí, CNC Ánh Kim luôn đồng hành cùng khách hàng trong việc lựa chọn dao cụ phù hợp, nâng cao độ chính xác, cải thiện chất lượng bề mặt và tối ưu hiệu quả gia công.
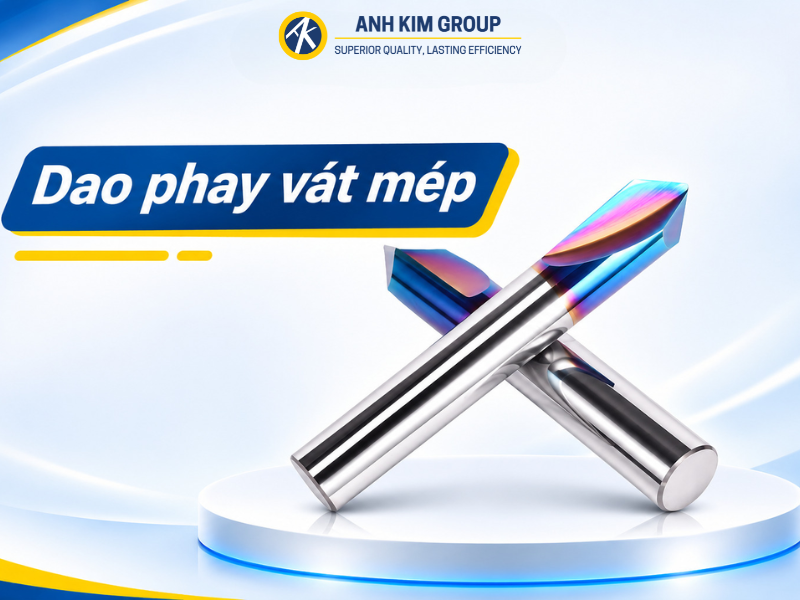
Dao phay vát mép DIAK
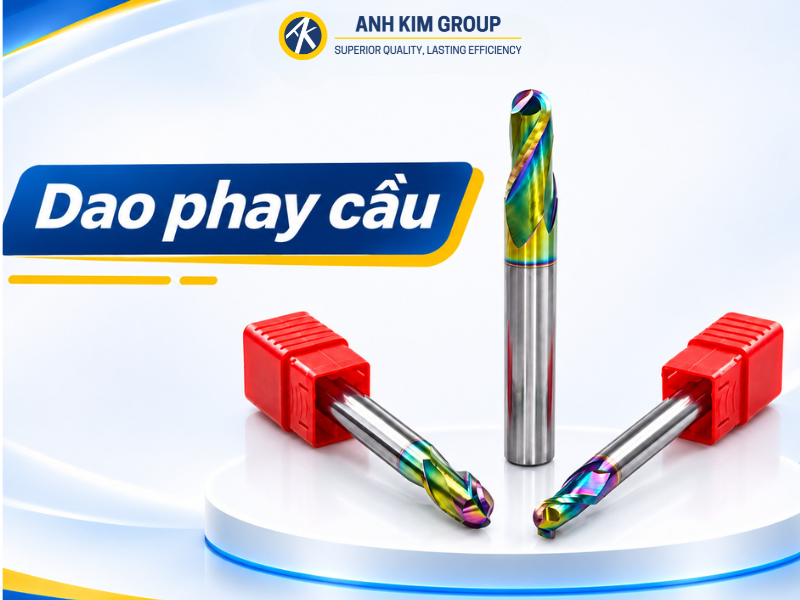
Dao phay cầu DIAK
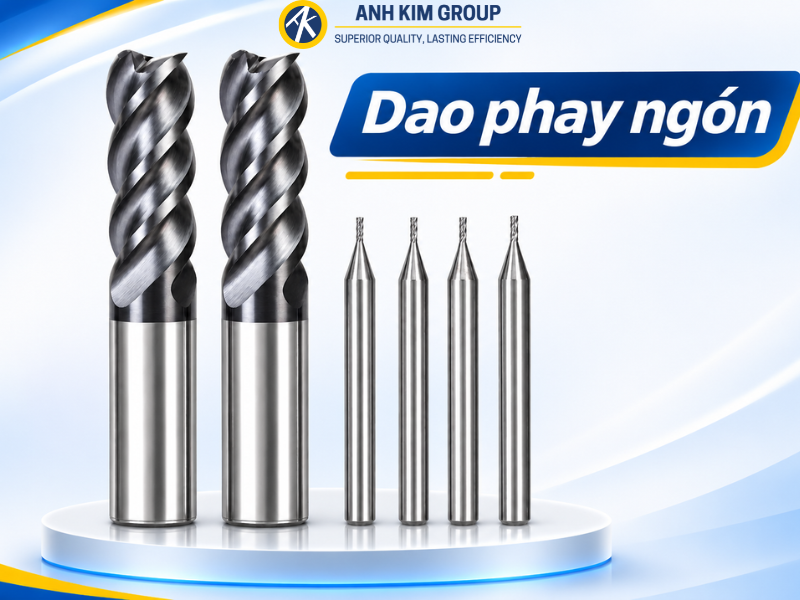
Dao phay ngón DIAK
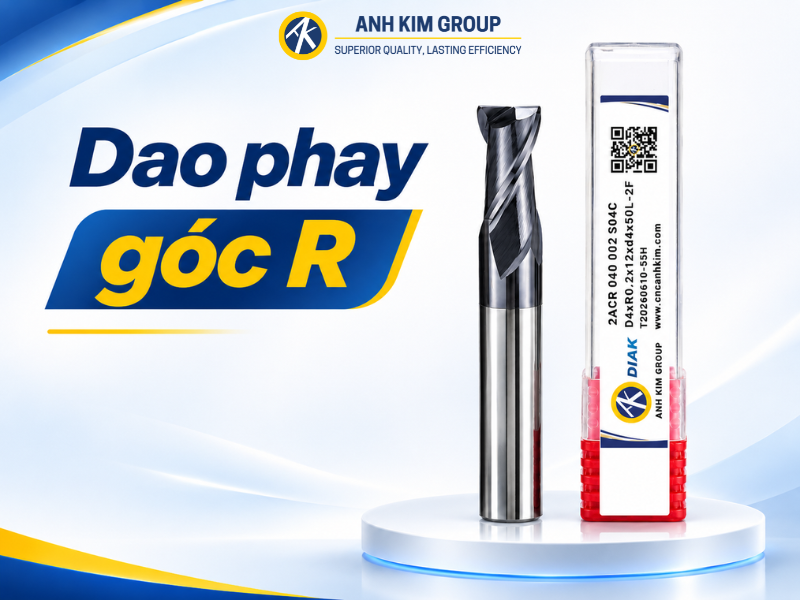
Dao phay góc R DIAK
Với kinh nghiệm trong lĩnh vực dao cụ CNC, đội ngũ kỹ thuật CNC Ánh Kim hỗ trợ khách hàng lựa chọn dòng dao phù hợp theo vật liệu, kích thước gia công và yêu cần thực tế tại xưởng
CNC Ánh Kim cung cấp đa dạng các dòng dao phay hợp kim carbide của thương hiệu DIAK và Echaintools, phục vụ nhu cầu gia công phay mặt, phay vai, phay rãnh và phay biên dạng trong cơ khí chính xác.
Hotline: 0886113609
| Mã số : | 17977326 |
| Địa điểm : | Hồ Chí Minh |
| Hình thức : | Cần bán |
| Tình trạng : | Hàng mới |
| Hết hạn : | 19/12/2026 |
| Loại tin : | Thường |
Bình luận